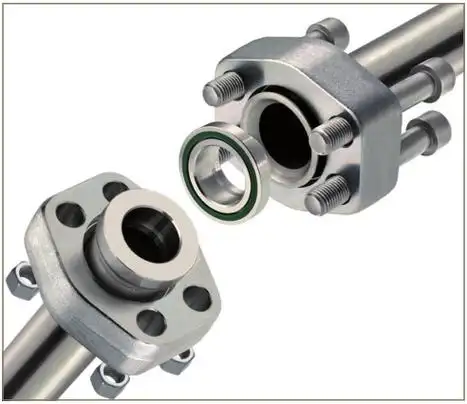
La capacité de la machine détermine si une opération est réalisable, mais le dessin et la première pièce mesurée décident si la pièce peut être libérée. Ce guide construit un chemin d'inspection traçable à travers la découpe, l'ébavurage, le pliage et la préparation des connexions.
Une inspection de la première pièce doit prouver que le tube, le dessin, la configuration de la machine et l'outillage corrects peuvent produire une pièce acceptable avant le début du lot. Pour un tube hydraulique fabriqué, cela signifie vérifier l'identité, la longueur de coupe et l'état de l'extrémité, la géométrie du pliage, la préparation des connexions, la propreté et la traçabilité.
Le principe d'inspection de XYOON est simple : la capacité de la machine détermine si une opération est réalisable, mais le dessin et la première pièce mesurée décident si la pièce peut être libérée. Un échantillon marqué « OK » sans révision du dessin, lot de tubes, programme et liste d'outils ne peut pas protéger le lot suivant contre un changement de configuration.
Ce que l’inspection initiale est censée empêcher
L’inspection de la première pièce détecte les erreurs de configuration avant qu’elles ne se transforment en erreurs de lot. Il est utile après une nouvelle configuration de pièce, une révision de dessin, un changement d'outillage, un changement de matière ou une correction suite à une pièce rejetée.
Cela ne remplace pas l’inspection en cours ou finale. La première pièce prouve une condition de départ. Les contrôles de production montrent ensuite si cette condition reste sous contrôle.
Pour la gamme de produits XYOON, le parcours d'inspection suit la même séquence que l'équipement : découpe du tube, finition des extrémités, pliage, préparation du raccordement et libération finale. Chaque opération doit laisser des preuves que la station suivante pourra utiliser.
Définir le package de version avant le traitement
L'inspecteur a besoin d'une référence approuvée avant de mesurer l'échantillon. Assemblez le package de libération avant que le tube n’atteigne la première machine :
- dessin actuel et révision;
- numéro de pièce et spécification du matériau du tube ;
- diamètre extérieur du tube, épaisseur de paroi et lot de matériaux ;
- itinéraire d'opération et fin de référence ;
- références de machine, de programme et de configuration ;
- outils de coupe, d'ébavurage, de pliage et de connexion;
- caractéristiques, méthodes et limites d'acceptation d'inspection ;
- étiquette d'état et itinéraire de disposition pour les pièces acceptées ou rejetées.
Les limites d'acceptation proviennent du dessin du client, des instructions de montage ou d'une spécification interne approuvée. La capacité de la machine aide à sélectionner l'équipement ; cela ne remplace pas l’exigence de pièce finie.
Un plan de première pièce étape par étape
| Porte d'inspection | Que faut-il identifier | Que faut-il inspecter | Communiquer des preuves |
|---|---|---|---|
| Tube entrant | Matériel, OD, mur et lot | Marquage, surface et dimensions requises | Dossier de matériel et de réception |
| Coupe | Machine, lame, butée et fixation | Longueur de coupe, face d'extrémité, bavure et déformation | Résultat de l'échantillon de coupe et référence de configuration |
| Ébavurage | Machine, coupeur, guide et réglage de la vitesse | Bord intérieur, bord extérieur, chanfrein et nouvelles rayures | Vérification des conditions finales et identité de l'outil |
| Pliage | Machine, programme, groupe de matrices et donnée | Angle, position de pliage, rotation, section transversale et surface | Géométrie publiée et enregistrement du programme |
| Préparation de la connexion | Famille de raccords, composants, machine et matrices | Assemblage ou élément d'extrémité formé requis par le système | Matrice de composants et d'outils plus résultat visuel |
| Version finale | Tous les dossiers approuvés | Conformité, propreté, identification et protection des dessins | Statut de première pièce signé |
N'attendez pas la fin de l'assemblage pour découvrir une extrémité de tube coupée en angle ou endommagée. Relâchez chaque étape avant qu'une opération irréversible ne masque ou n'aggrave le défaut.
1. Confirmez la révision du tube et du dessin
Comparez le marquage du tube et l'enregistrement de réception avec le dessin. Enregistrez le matériau, le diamètre extérieur nominal, l'épaisseur de paroi et le lot. Vérifiez la surface pour déceler toute corrosion, rayures profondes, bosses ou incertitude quant à son identité.
Utilisez une extrémité de référence tout au long du voyageur. Pour un tube à cintrages multiples, le tracé doit également indiquer la direction de chargement et la séquence de cintrage. Une dimension correcte mesurée à partir du mauvais côté peut placer chaque élément ultérieur de manière incorrecte.
Si le dessin a changé, créez un nouvel enregistrement de première pièce. N'écrasez pas le résultat précédent, car l'ancien enregistrement doit rester lié à la révision qu'il a approuvée.
2. Inspectez le tube coupé
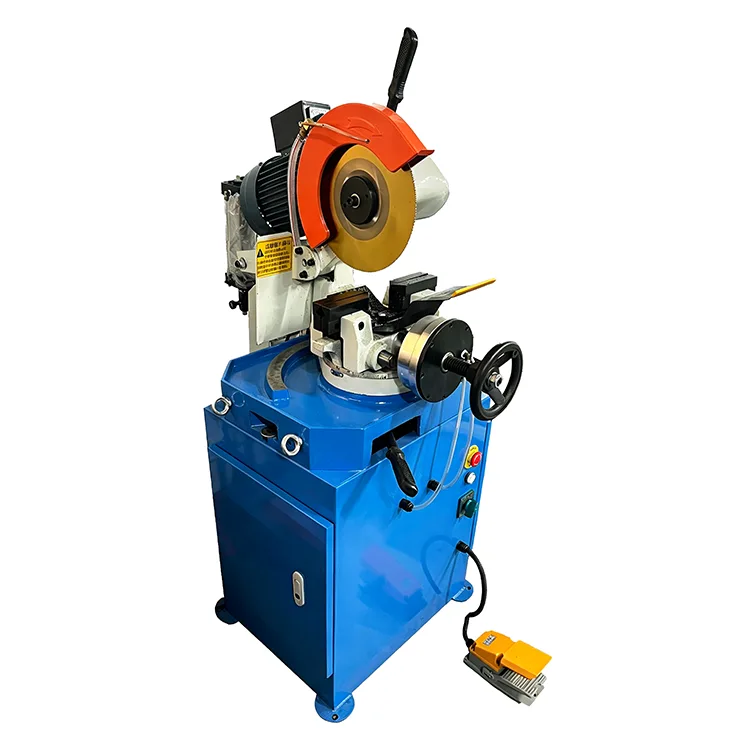
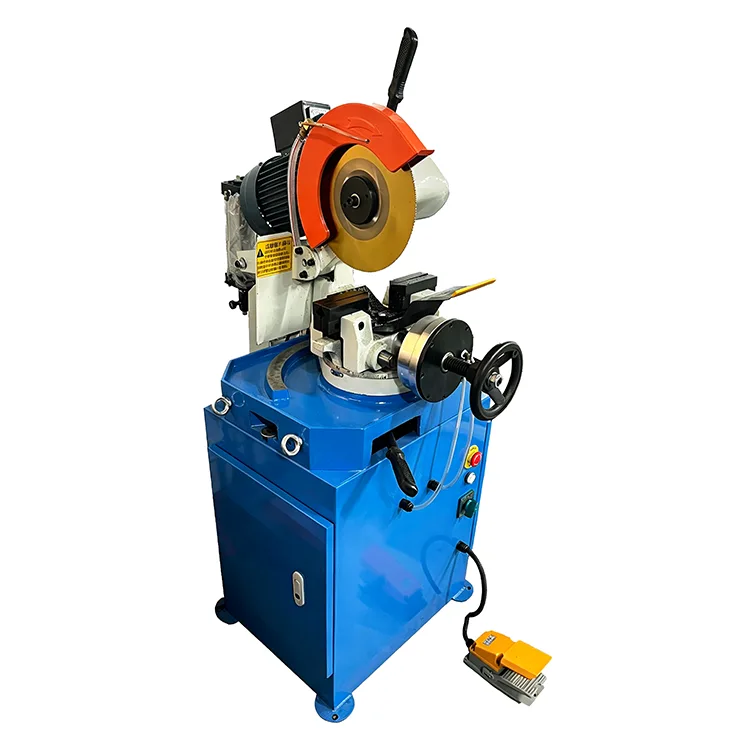
Enregistrez la référence de la machine de découpe, de la lame, du dispositif et de la butée de longueur. Mesurez la longueur de coupe en utilisant la méthode indiquée dans le plan de contrôle. Inspectez toute la face d’extrémité pour déceler tout angle, bavure, écrasement, décoloration thermique et ovalité locale.
XYOONMachine de découpe de tubes semi-automatique série KC-Pcomprend les modèles pneumatiques P01 et P02 et un modèle hydraulique P03. Sa spécification de coupe à longueur fixe est de ±0,05 mm, avec un diamètre de traitement maximum de 90 mm.
Ces chiffres définissent la référence de sélection de la machine. Le résultat de la première pièce doit encore confirmer le modèle cité, le matériau du tube, la forme, l'épaisseur de la paroi, la lame et le luminaire comme une seule combinaison de travail. Enregistrez la tolérance du dessin dans la colonne d'inspection et le résultat mesuré à côté.
Leguide de coupe et d'ébavurage de tubes hydrauliquescouvre la séquence de préparation plus en détail.
3. Vérifier l'ébavurage sans cacher une mauvaise coupe
L'ébavurage doit éliminer la projection nuisible sans créer de biseau incontrôlé ni endommager la surface du tube. Inspectez la circonférence intérieure et extérieure. Vérifiez l'alésage pour déceler des copeaux libres avant que la pièce ne passe aux travaux de pliage ou d'ajustement.
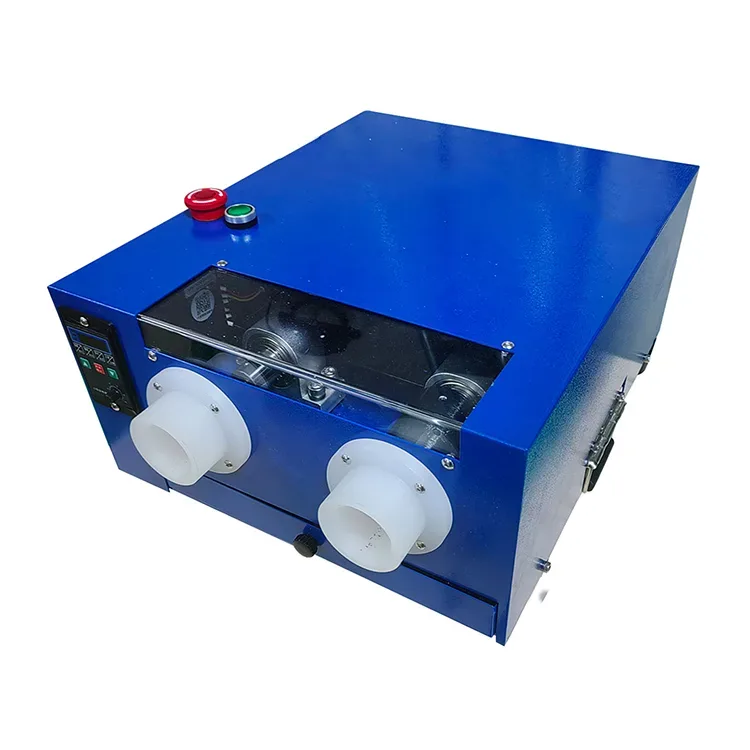
XYOONébavureuse électrique de tuyaux en aciercouvre des diamètres de tube de 6 à 42 mm, utilise un moteur de 300 W et offre une plage de vitesses de chanfrein de 0 à 300 tr/min. Sa structure à double tête traite les bords intérieurs et extérieurs.
Enregistrez l'outil et la vitesse utilisés pour l'échantillon accepté. La plage de réglage donne à l'opérateur la possibilité de faire correspondre différents tubes, mais la première pièce acceptée doit verrouiller le réglage et le résultat de chanfrein corrects pour le système de raccord sélectionné.
Si la bavure revient sur chaque pièce, inspectez l'opération de coupe. L'augmentation du temps d'ébavurage peut supprimer le symptôme tout en modifiant la géométrie de l'extrémité.
4. Relâchez la géométrie pliée après le retour élastique
Mesurez le tube après l'avoir retiré de l'outil de cintrage. Le chèque de première pièce doit couvrir plus que l’angle :
- emplacement du pliage à partir de la référence définie ;
- géométrie d'angle et de ligne centrale libérée ;
- rotation entre les virages ;
- changement de section transversale, rides et marques de surface ;
- longueur droite restante à chaque extrémité de connexion ;
- accès pour le chargement ultérieur des écrous, le pré-assemblage et le serrage final.
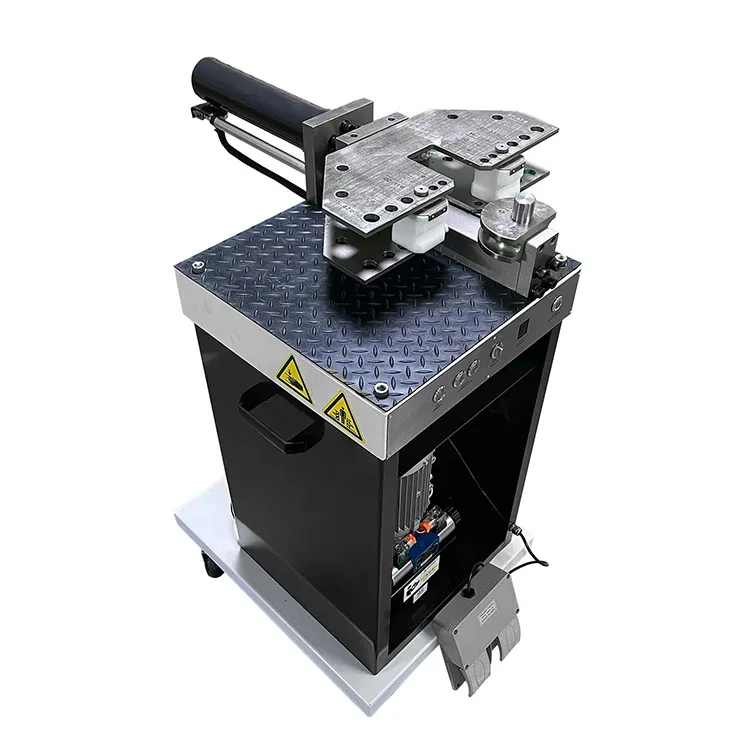
KC-K01 de XYOONmachine à cintrer les tubes à mémoirecouvre les tubes en acier de 6 à 42 mm. Il utilise des outils de poussée, de serrage et d'arrêt remplaçables, stocke neuf paramètres d'angle et fournit une compensation d'angle.
La référence du programme doit donc être enregistrée avec le groupe de matrices installé. Un angle enregistré à lui seul ne peut pas montrer que le tube, le rayon et l'outillage corrects ont été utilisés.
Utilisez leguide des défauts de flexion des tubes hydrauliqueslorsque la première pièce présente un aplatissement, des rides, un retour élastique, des rayures ou une erreur de position.
5. Inspecter la préparation des connexions en tant qu'opération distincte
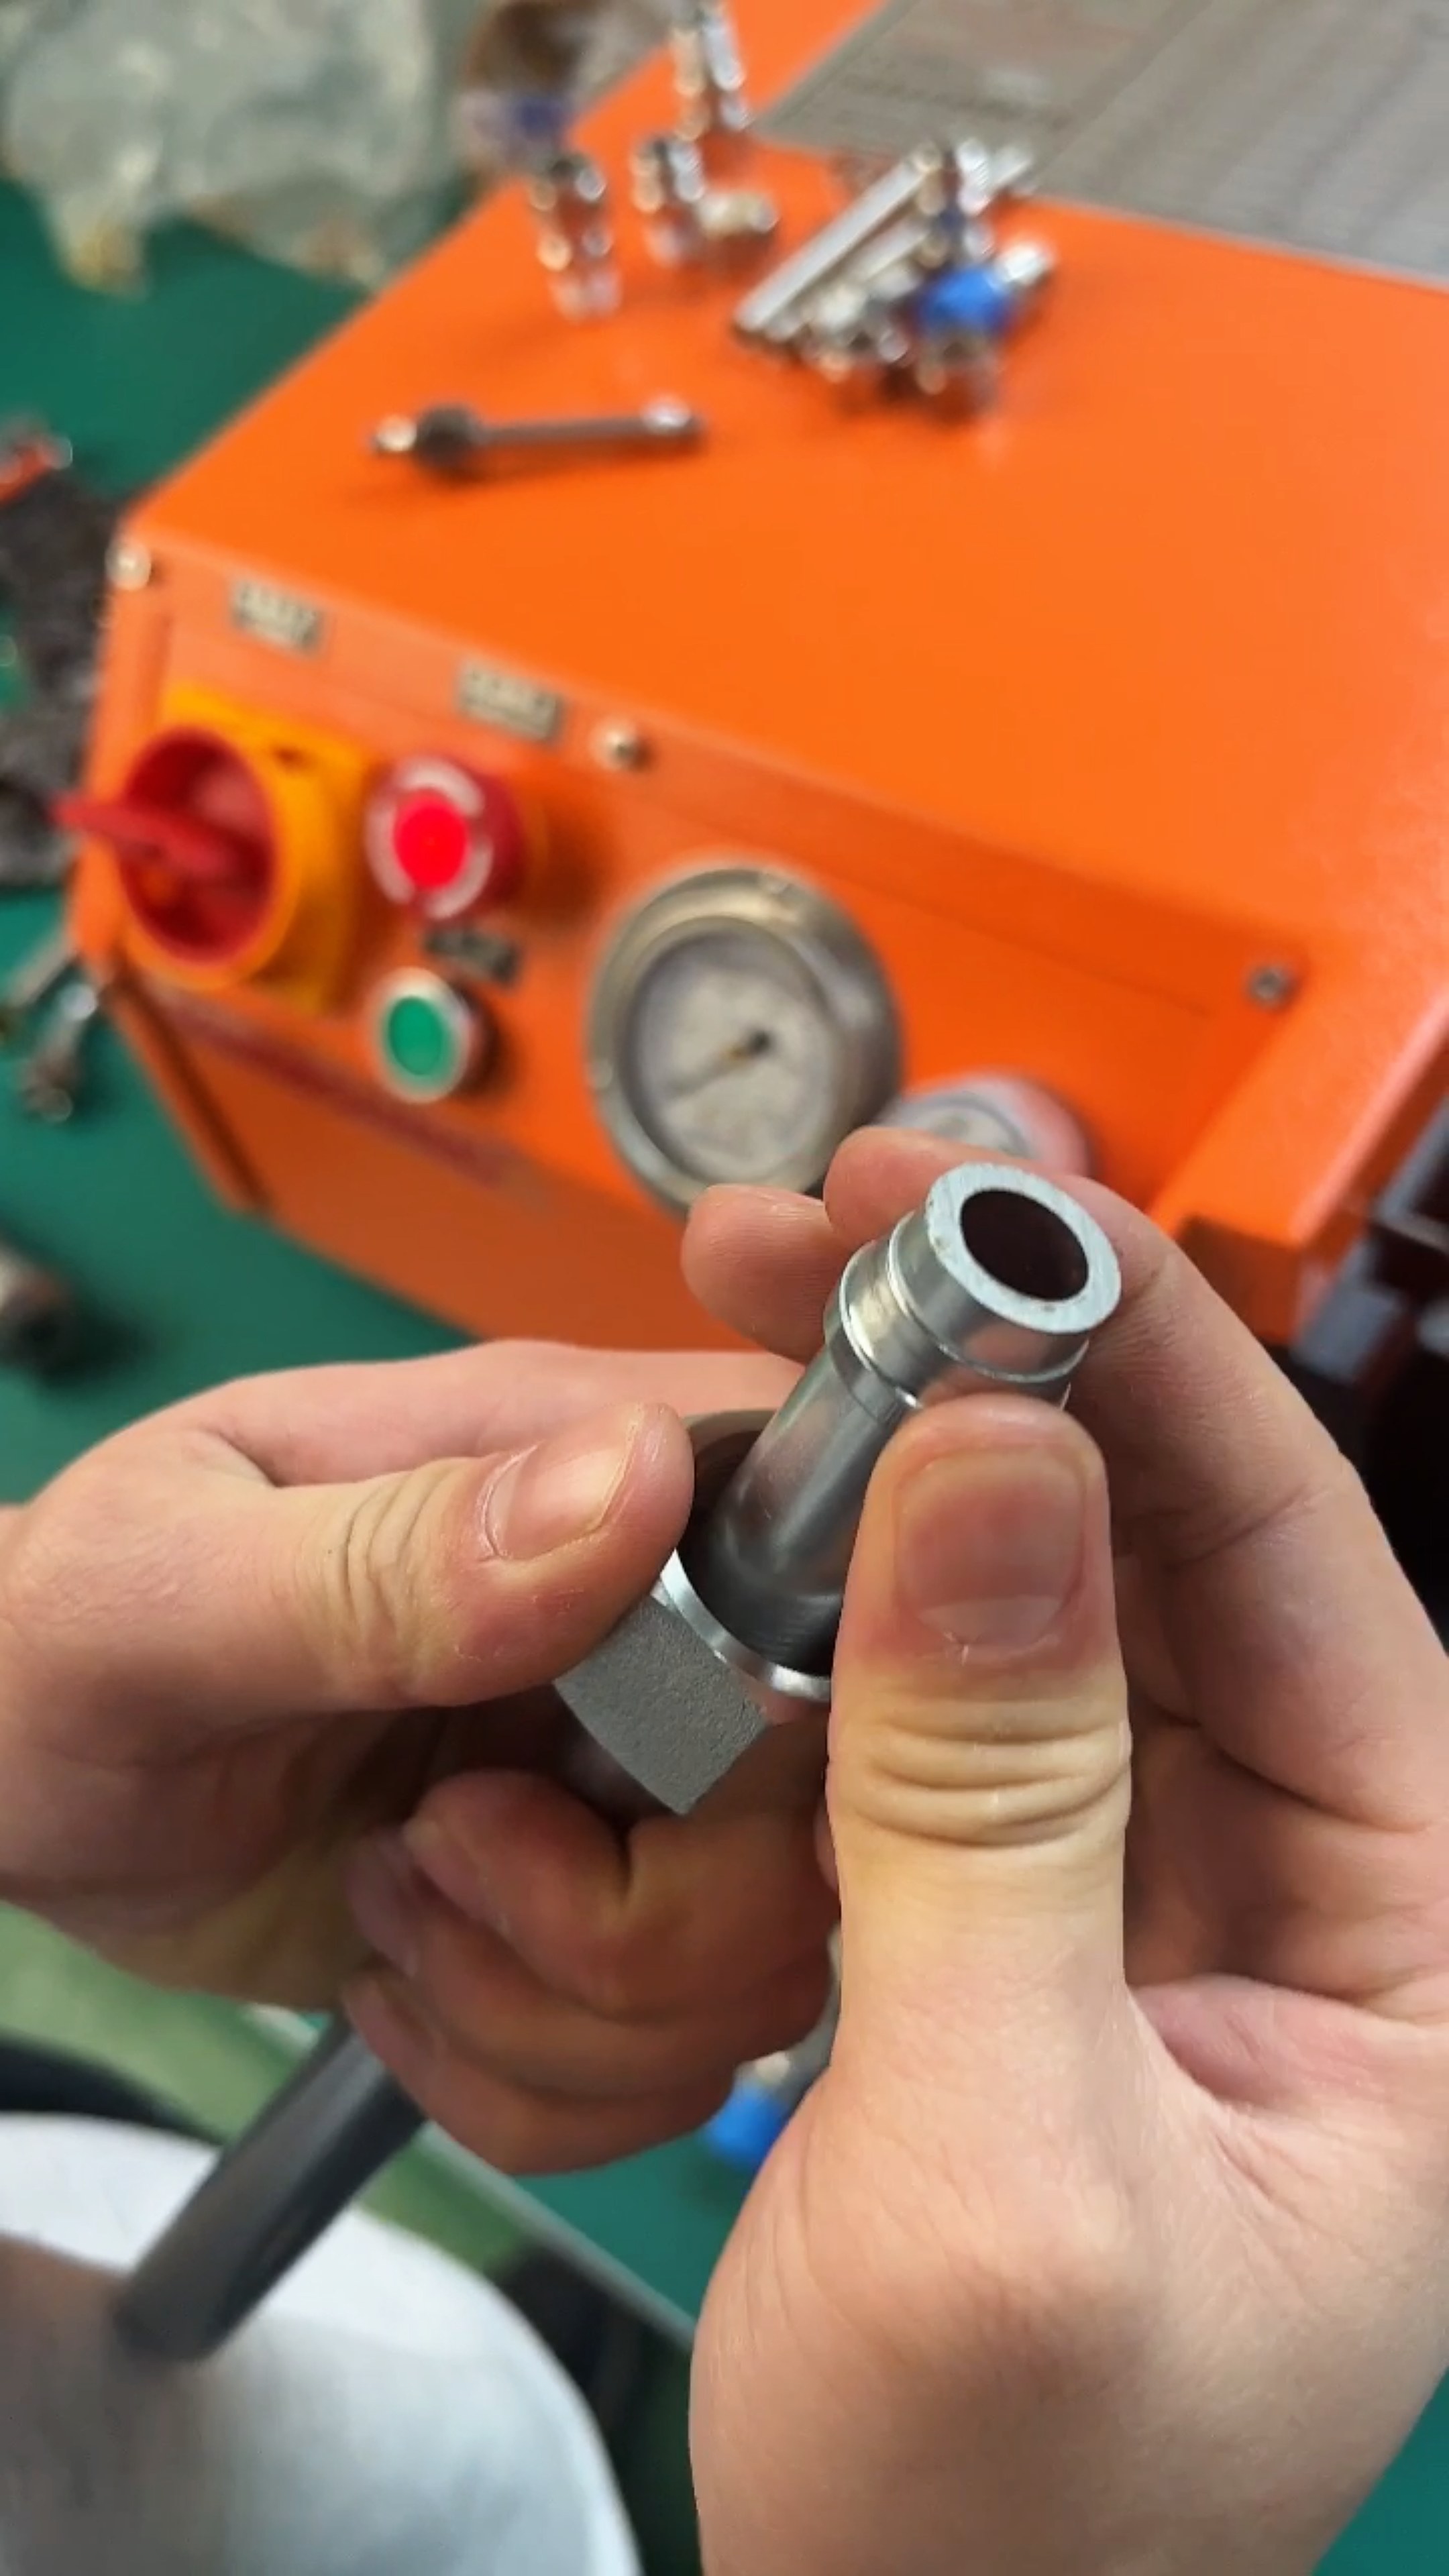
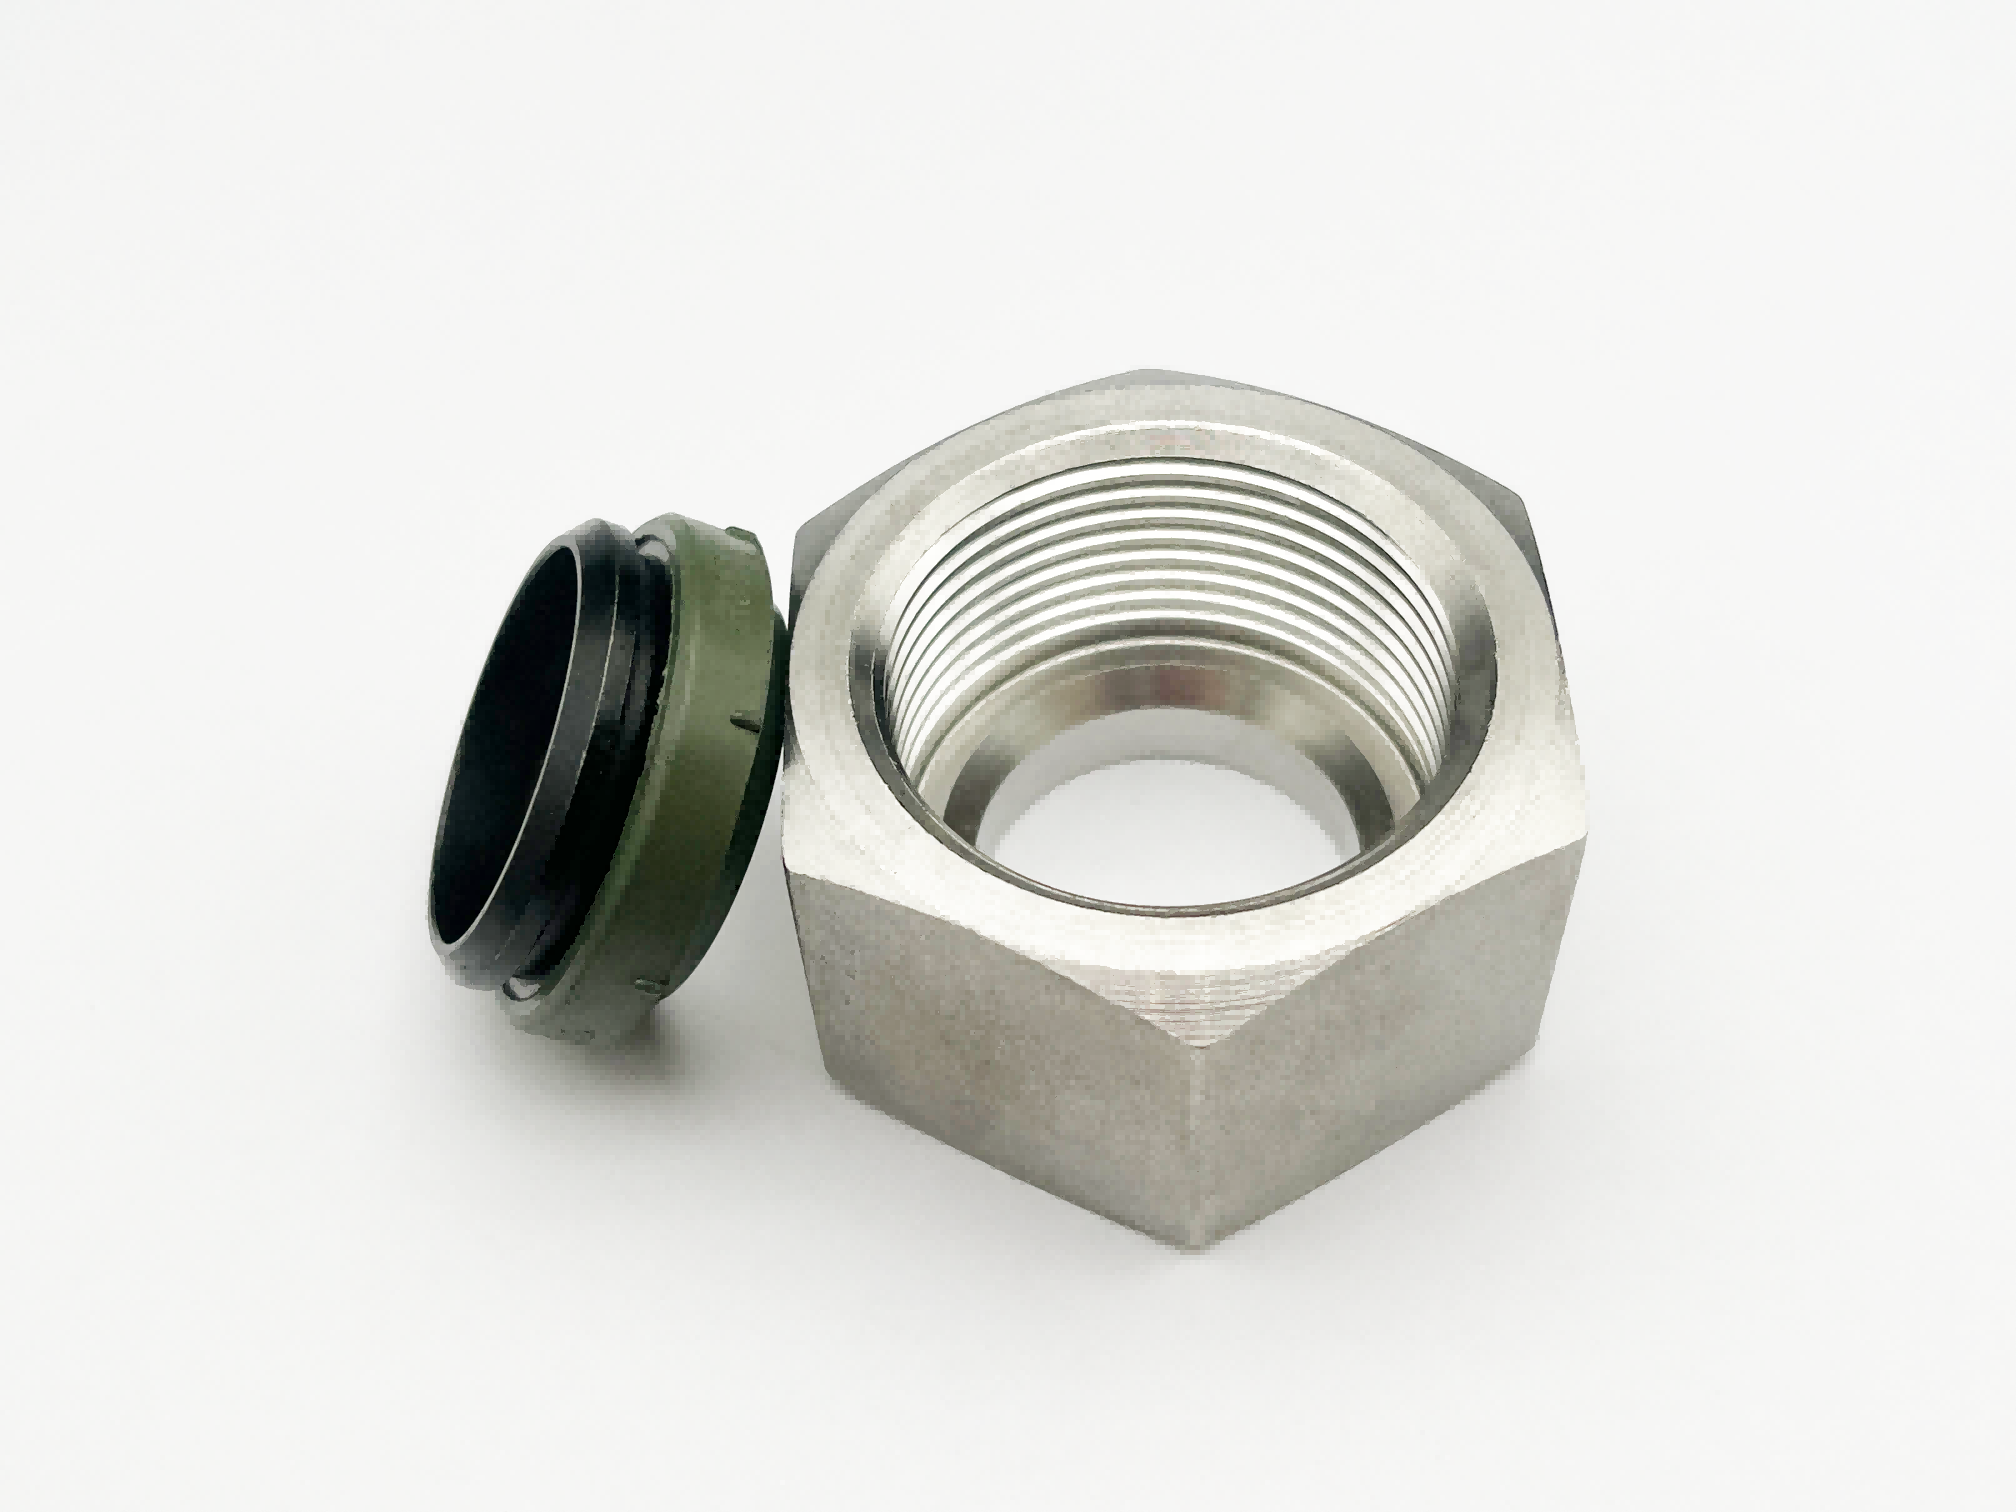
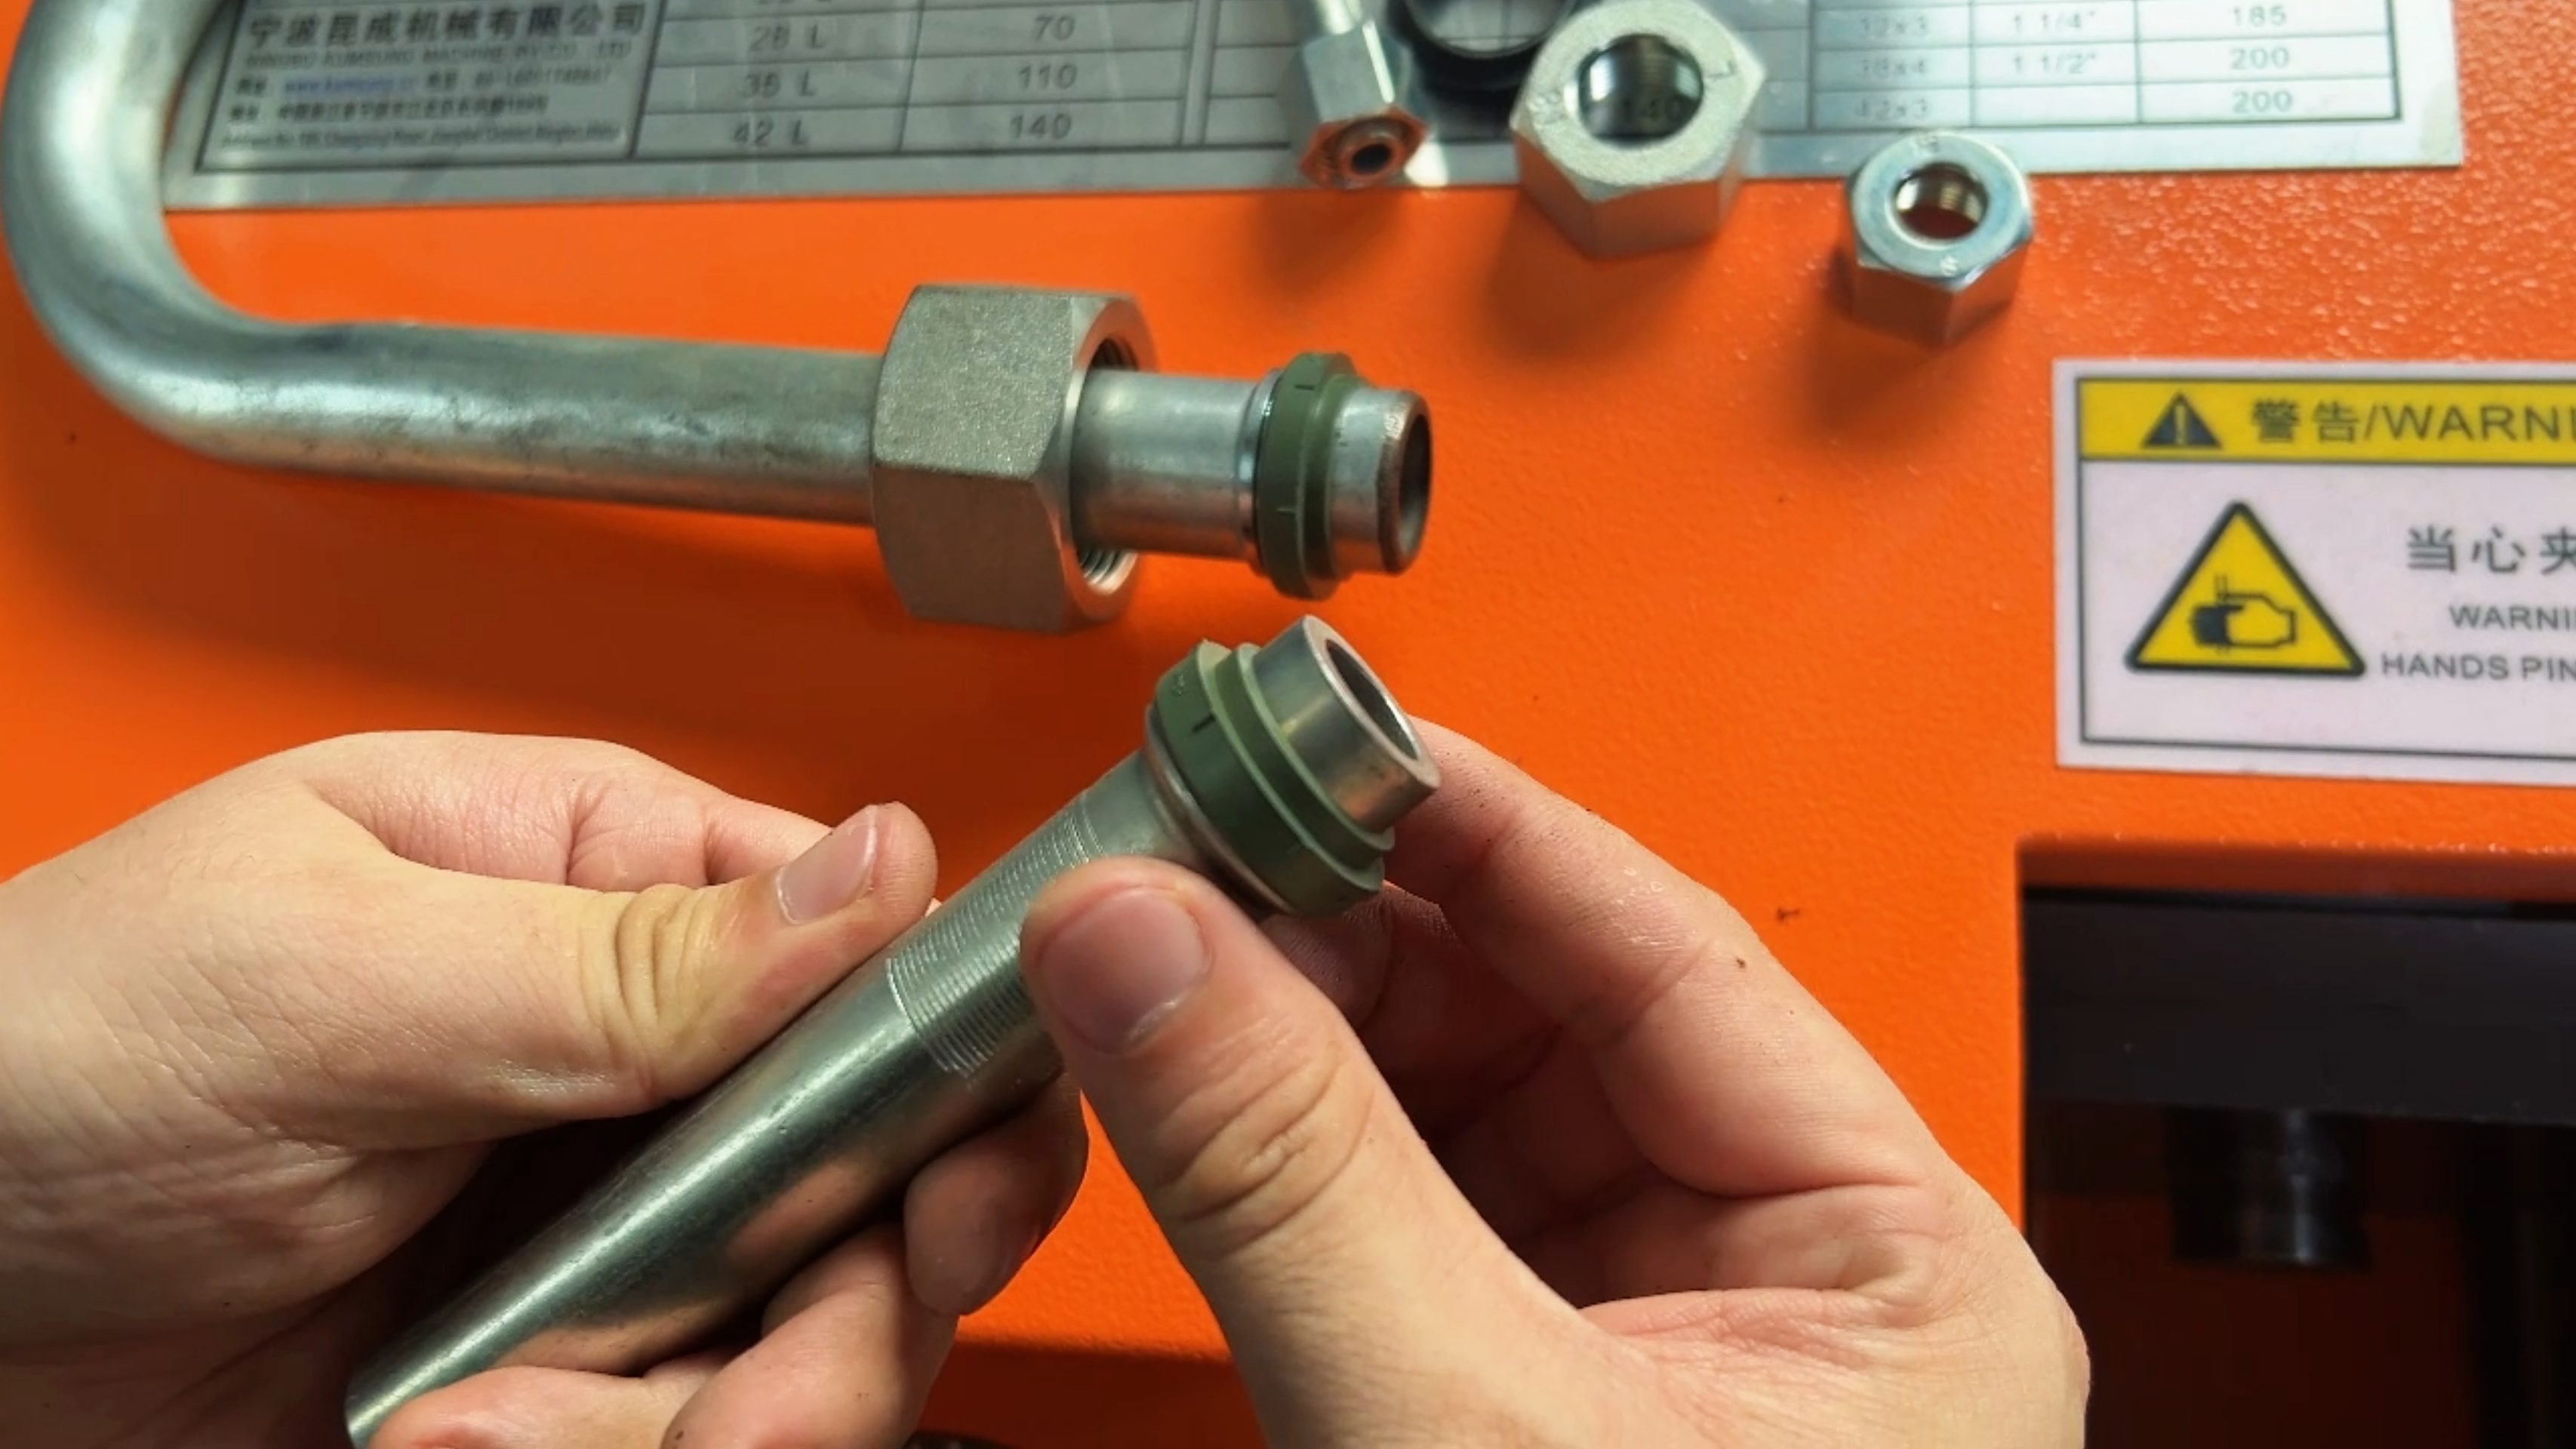
Identifiez la connexion exacte avant de l’inspecter. Un pré-assemblage de bague coupante, une extrémité évasée et une autre connexion formée nécessitent des composants, des outils et des caractéristiques d'acceptation différents.
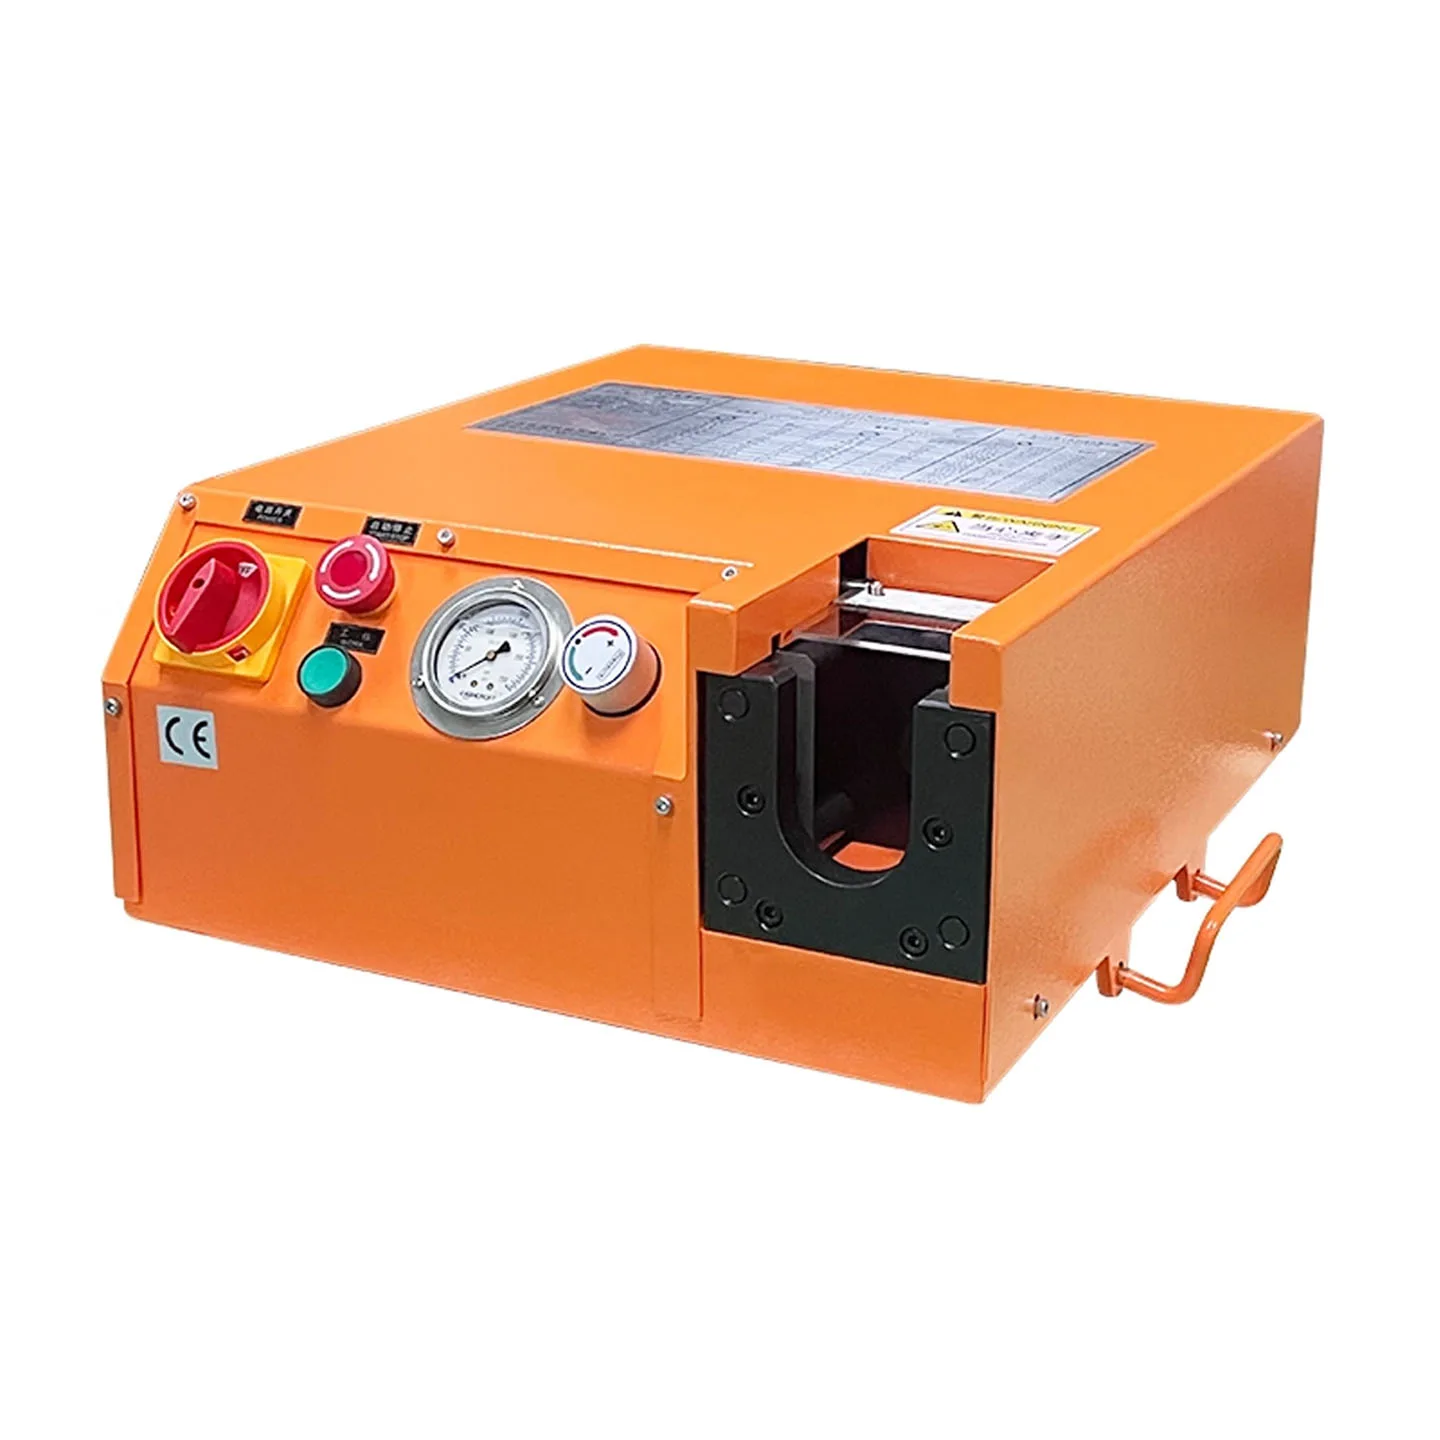
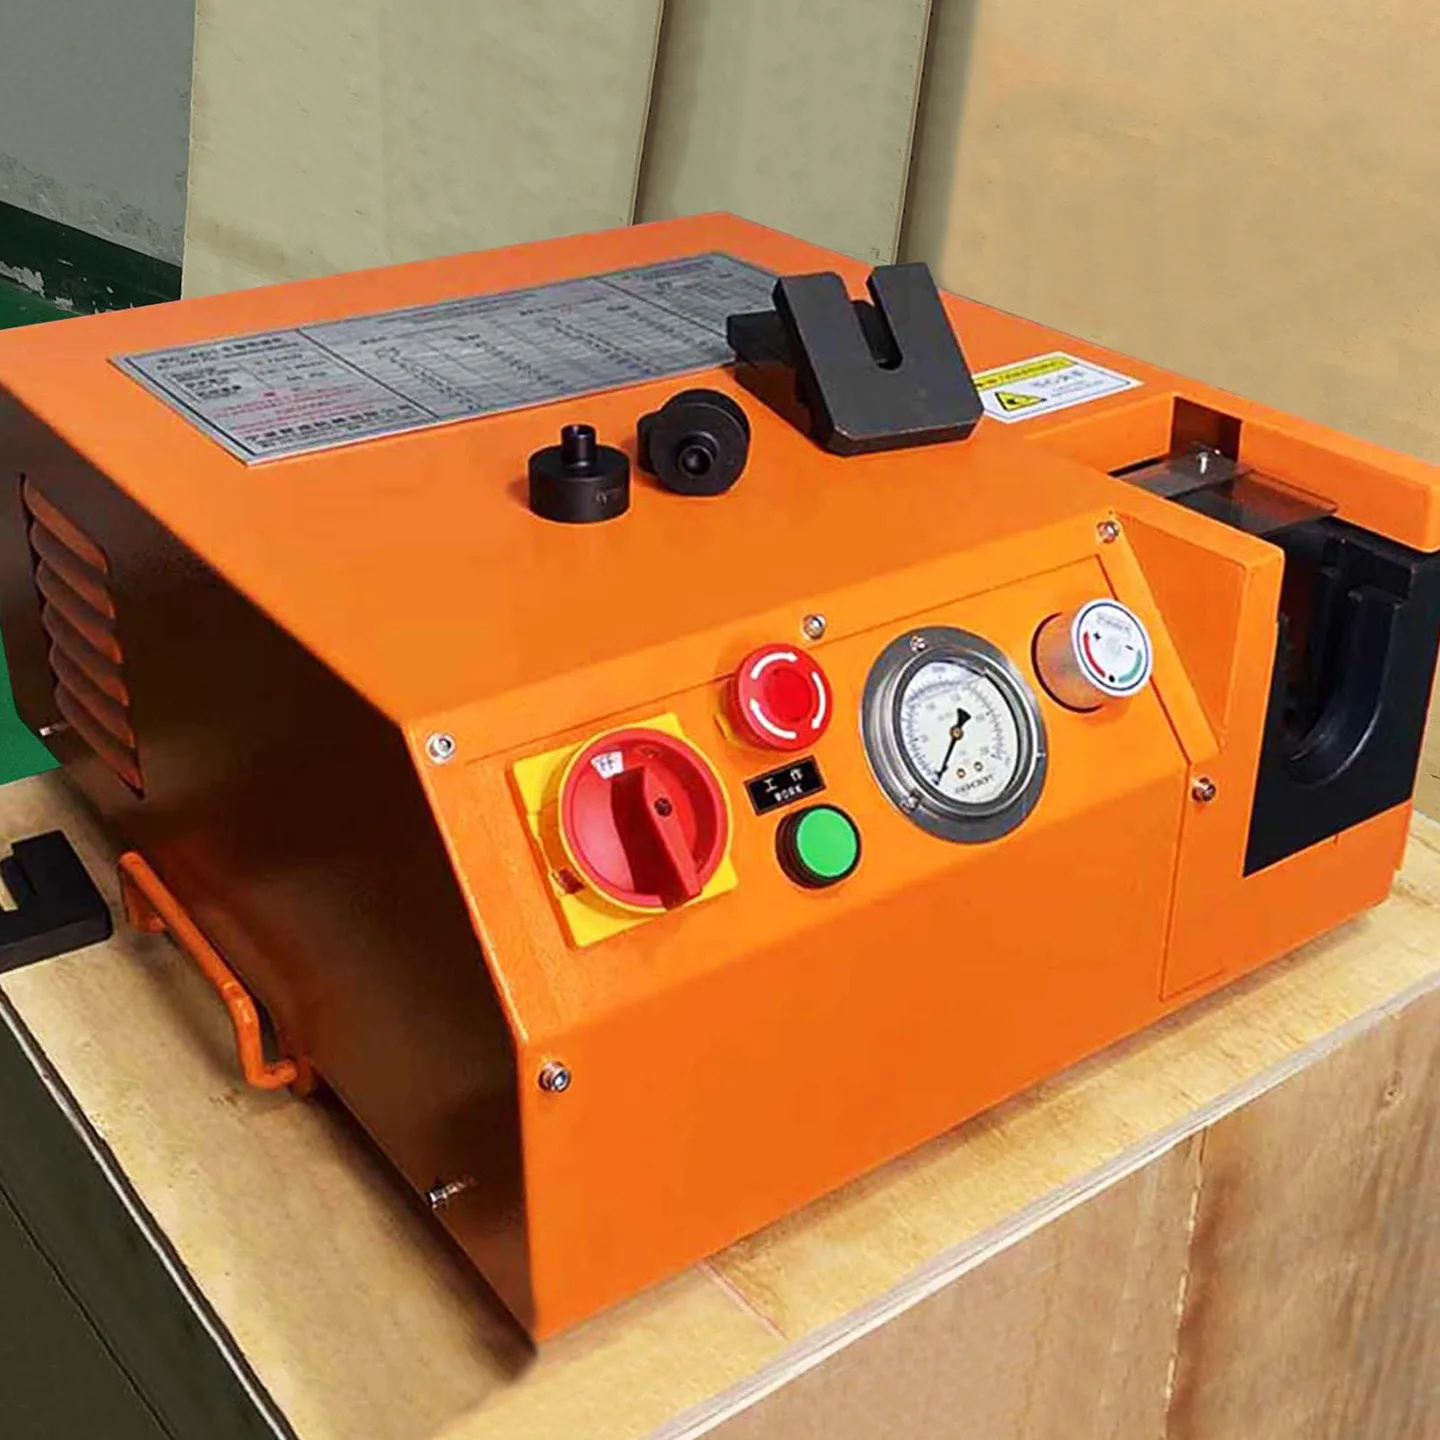
La machine électrique KC-A01 de XYOON combine le pré-assemblage de bagues coupantes et l'évasement de tubes pour tube métrique de 6 à 42 mm de diamètre extérieur. Le modèle manuel KC-A02 couvre la même plage de diamètres et utilise un entraînement hydraulique manuel sans alimentation externe pendant le fonctionnement.
La plage de diamètres extérieurs ne représente qu’une partie de la compatibilité. L'épaisseur de paroi, la famille de raccords, la série L ou S, le matériau, la matrice et le réglage doivent toujours être assortis dans l'emballage de la première pièce :
- diamètre extérieur du tube, épaisseur de paroi, matériau et lot ;
- corps de raccord, écrou, bague coupante ou système de formage ;
- séries de raccords et références de pièces ;
- manchon de support lorsque la combinaison approuvée en nécessite un ;
- modèle de machine, outil installé et référence de configuration ;
- caractéristique d'acceptation visible et étape d'assemblage final restante.
Leguide de pré-assemblage et d'assemblage finalexplique pourquoi un résultat machine et une connexion installée terminée ne sont pas toujours la même étape.
6. Vérifier la propreté et la protection
Inspectez l'alésage et les deux extrémités pour déceler les copeaux, les résidus de meulage et les débris de manipulation. Définir la méthode de nettoyage et la limite d'acceptation dans le plan de contrôle du projet. « Il a l'air propre » n'est pas un résultat d'inspection traçable.
Bouchez ou protégez autrement les extrémités ouvertes acceptées selon les exigences de manipulation du client. Conservez la première pièce acceptée à l’écart des pièces inachevées et des échantillons rejetés. Le statut doit rester visible jusqu’à la sortie de production.
Créer un premier formulaire pouvant être audité
Un formulaire utile relie chaque résultat à une caractéristique de dessin et à une condition de configuration.
| Groupe de terrain | Ce que le dossier doit montrer |
|---|---|
| Contrôle des documents | Numéro de pièce, révision du dessin, bon de travail et date |
| Matériel | Spécification du tube, diamètre extérieur, paroi, lot et statut de réception |
| Coupe | Machine, lame, fixation, butée, longueur de coupe et résultat final |
| Ébavurage | Machine, outil, réglage de la vitesse et résultat du bord intérieur/extérieur |
| Pliage | Programme, groupe d'outils, angle, position, rotation et résultat de surface |
| Connexion | Famille de raccords, composants, machine, matrice et caractéristique acceptée |
| Propreté | Méthode approuvée, résultat visuel et protection des extrémités |
| Mesures | Identification de la jauge ou du luminaire et inspecteur |
| Disposition | Accepté, rejeté ou retenu, avec motif et autorisation |
Évitez une seule zone de texte libre pour l’ensemble du processus. Des champs séparés permettent de localiser l'opération qui a introduit un échec et de comparer le paramétrage suivant avec celui accepté.
Lorsqu'une nouvelle première pièce est requise
Créez ou réapprouvez une première pièce lorsqu'un changement peut affecter le résultat. La liste de déclenchement doit correspondre au système qualité de l'usine, mais elle comprend généralement :
- nouveau numéro de pièce ou premier cycle de production ;
- révision de dessins ou de processus ;
- matériau de tube différent, diamètre extérieur, épaisseur de paroi ou lot pour lequel une réapprobation est requise ;
- changement de machine, de programme, d'arrêt, de montage ou d'outillage ;
- réparation ou remplacement d'outils ;
- configuration après maintenance ou arrêt prolongé ;
- correction suite à un rejet d’échantillon ou à une dérive du procédé.
Utilisez-les comme déclencheurs de base, puis attribuez les règles et responsabilités de réapprobation finales dans la procédure contrôlée de l'usine.
Comment gérer une première pièce ratée
Marquez et isolez l’échantillon ayant échoué. Enregistrez les paramètres de la machine, le programme, l'outillage et l'identité du matériau avant que quiconque n'ajuste le processus. Enregistrez le résultat réel et la caractéristique qui a échoué.
Vérifiez le problème dans l'ordre de traitement. Un tube fini court peut provenir de la longueur coupée, de la position de pliage ou des deux. Une extrémité de connexion endommagée peut commencer par la coupe, se développer lors de l'ébavurage et n'apparaître qu'après le pré-assemblage.
Modifiez une variable pertinente, produisez un échantillon nouvellement identifié et répétez les contrôles concernés. N'effacez pas le résultat échoué. Le rejet et la correction fournissent des preuves utiles pour la configuration suivante.
En quoi cette page d'inspection diffère du guide de flux de travail
Leflux de fabrication de tubes hydrauliquesexplique comment le matériau se déplace à travers la découpe, l'ébavurage, le pliage et la préparation des connexions. Cette page a un travail plus restreint : elle définit les preuves nécessaires pour libérer la première partie de cette voie.
Les deux pages doivent être reliées entre elles. Le flux de travail achemine les lecteurs par étape du processus ; la première page fournit le dossier de qualité qui relie ces étapes.
Quoi envoyer à XYOON pour un examen d'un échantillon d'essai
Utilisez leFormulaire de demande XYOONenvoyer:
- dessin terminé et révision ;
- matériau du tube, diamètre extérieur, épaisseur de paroi et échantillons représentatifs ;
- système d'ajustement ou d'extrémité formée et composants d'échantillon ;
- caractéristiques requises de coupe, de pliage et de connexion ;
- le formulaire d'inspection actuel ou les champs que le rapport doit contenir ;
- taille de lot attendue et modèle de changement ;
- photos et mesures de tout défaut actuel ;
- limites d'acceptation fournies par le dessin ou la spécification du client.
Demandez le devis pour identifier le modèle de machine, la liste d'outillage, les utilitaires, la méthode d'échantillonnage et les preuves d'inspection proposées. Cela rend le résultat de l'essai plus facile à comparer avec les exigences de production.
Questions fréquemment posées
Une première pièce acceptée est-elle suffisante pour le lot complet ?
Non, il approuve la configuration de départ. Le plan de contrôle nécessite encore des contrôles en cours de processus et finaux appropriés pour détecter une dérive, une usure, un dommage ou un composant mixte.
La précision de la machine peut-elle devenir la tolérance du dessin ?
Non. La précision de la machine facilite la sélection de l’équipement. Le dessin ou la spécification approuvé contrôle la libération des pièces.
L’inspection doit-elle attendre que toutes les opérations soient terminées ?
Non. Inspectez une sortie contrôlée avant que l’opération suivante puisse masquer ou aggraver le problème. L'inspection finale confirme ensuite la pièce complète et ses enregistrements.
Qu’est-ce qui rend le dossier traçable ?
L'enregistrement relie le résultat à la révision de la pièce, au lot de tubes, à la machine, au programme, à l'outillage, à la méthode de mesure, à l'inspecteur et à la disposition.
Sources
- Gamme de machines de traitement de tubes hydrauliques XYOON
- Machine de découpe de tubes semi-automatique série XYOON KC-P
- Machine d'ébavurage électrique de tuyaux en acier XYOON
- Cintreuse de tubes à mémoire XYOON KC-K01
- Gamme de machines de pré-assemblage de bagues coupantes XYOON
- Machines de pré-assemblage de bagues coupantes manuelles ou électriques XYOON
Besoin d'aide pour faire correspondre une gamme de tubes, une série de raccords et des exigences de lot au bon équipement ?Contacter XYOONavec le diamètre extérieur du tube, l'épaisseur de la paroi, le matériau et le rendement attendu.